As válvulas de retenção servem como guardiãs silenciosas das redes de tubulação industrial. Seu trabalho é simples, mas crítico. Eles bloqueiam o fluxo reverso para proteger ativos caros a montante, como bombas centrífugas, compressores rotativos e medidores de vazão de precisão. Mas o que acontece quando estes dispositivos autónomos falham? As consequências raramente são um pequeno contratempo operacional. Uma unidade comprometida desencadeia um efeito dominó destrutivo. Os gerentes de instalações enfrentam repentinamente vedações de bombas danificadas, contaminação ambiental grave e paralisações dispendiosas de fábricas.
Compreender a mecânica real da quebra de componentes é obrigatório para engenheiros de manutenção e especialistas em compras. Manter os processos fluidos funcionando perfeitamente requer vigilância proativa. Detectar precocemente os sintomas de falha da válvula de retenção é a diferença fundamental entre uma breve janela de manutenção programada e uma explosão catastrófica à meia-noite.
Este guia técnico abrangente se aprofunda nos sinais de alerta físicos e nas causas básicas dos problemas de refluxo de dutos. Ao aplicar princípios práticos de engenharia e etapas de solução de problemas reais, você pode otimizar sua infraestrutura de tubulação para obter décadas de serviço confiável.
Principais conclusões
- A avaria mecânica transmite sempre sinais de alerta antecipados. Ouça ruídos excessivos na tubulação, golpes de aríete severos e observe quedas repentinas de pressão.
- Os catalisadores de degradação mais comuns são evitáveis. Eles incluem dimensionamento inadequado do fluxo, instalação reversa e acúmulo de detritos abrasivos.
- Qualquer perda de integridade do selo é um grande sinal de alerta operacional. Compromete a segurança da planta e exige isolamento técnico imediato.
- A manutenção preventiva de rotina e a seleção metalúrgica precisa continuam sendo sua melhor defesa contra falhas mecânicas prematuras.
- Saber exatamente quando reparar ou substituir uma unidade com defeito economiza milhares de pessoas em trabalho desperdiçado e tempo de inatividade inesperado nas instalações industriais.
Compreendendo a falha da válvula de retenção: por que elas quebram?
Para diagnosticar um problema de pipeline com precisão, primeiro você deve entender como esses componentes operam em condições íntegras. As válvulas de retenção são dispositivos mecânicos de atuação automática. Eles permitem que fluido ou gás fluam livremente em uma direção designada, bloqueando automaticamente o fluxo reverso. Dependendo do projeto arquitetônico específico, eles podem usar um disco oscilante, um pistão de elevação vertical ou um gatilho com mola. Independentemente do estilo, as peças móveis internas dependem inteiramente da pressão do sistema e da velocidade do fluido para abrir e fechar.
Como esses dispositivos operam automaticamente com base na energia cinética, seus mecanismos internos estão em estado de movimento contínuo. Imagine uma movimentada planta petroquímica. Uma única melindrosa é constantemente atingida por diferentes velocidades de fluxo, redemoinhos turbulentos e meios altamente corrosivos. Ao longo de centenas de milhares de ciclos operacionais, esta exposição contínua tem um impacto grave. Pinos de dobradiça, molas de tensão e superfícies de vedação usinadas tornam-se altamente vulneráveis ao atrito e à fadiga do metal.
Quando a integridade estrutural desses componentes internos se degrada, o disco não consegue mais manter uma vedação segura e nivelada. Atualizar sua infraestrutura com válvulas industriais robustas e de alta qualidade é uma estratégia de engenharia comprovada. Ele atenua essas vulnerabilidades mecânicas inerentes e prolonga significativamente a vida útil de toda a rede de tubulação.
Principais sintomas de falha a serem observados
Diagnosticar um problema antes que ele destrua o equipamento secundário requer vigilância e ouvido treinado. O pessoal de manutenção deve monitorar rotineiramente os sistemas de tubulação em busca de indicadores físicos e auditivos específicos. Intervir proativamente é sempre mais barato do que substituir uma bomba inoperante.
Golpe de Aríete e Vibração Severa
Uma das forças mais destrutivas na dinâmica dos fluidos é o golpe de aríete. Este evento violento ocorre quando um fechamento retardado da válvula permite que o fluido de reversão ganhe grande impulso. O disco de heavy metal é abruptamente encaixado em seu assento. Esta desaceleração repentina gera uma enorme onda de choque cinética. O impacto ecoa ruidosamente pela instalação como uma marreta atingindo uma bigorna de aço. Se não for tratada, a vibração severa acabará por romper as juntas soldadas dos tubos, cortar os suportes estruturais e destruir completamente os componentes internos da própria válvula.
Vibração da válvula e ruído excessivo
Os técnicos de campo costumam descrever esse som como um punhado de cascalho batendo violentamente dentro de um tubo de aço. Chatter refere-se ao salto rápido e repetitivo do disco da válvula contra sua sede usinada. Isso geralmente significa que a velocidade do fluido é muito fraca para manter a aba totalmente aberta. Também pode indicar fluxo altamente turbulento imediatamente a montante. Este impacto constante de alta frequência gera ruído excessivo. Pior ainda, acelera rapidamente o desgaste do pino da dobradiça e das superfícies de rolamento, garantindo falha mecânica total.
Vazamento interno e externo
Um selo comprometido representa enormes riscos operacionais e ambientais. Uma válvula de retenção com vazamento interno é um assassino silencioso para equipamentos upstream. Esse refluxo insidioso força as bombas a girarem para trás ou funcionarem constantemente apenas para manter a pressão basal do sistema. O resultado é uma vida útil do motor drasticamente reduzida. Vazamentos externos normalmente se manifestam nas juntas do corpo ou nos flanges aparafusados do castelo. Esses vazamentos externos representam um risco imediato à segurança, especialmente quando a linha processa fluidos voláteis, tóxicos ou de alta temperatura.
Fluxo inconsistente ou quedas repentinas de pressão
Flutuações inexplicáveis na distribuição de fluidos geralmente apontam para um mecanismo emperrado. Se a pressão a jusante cair repentinamente, uma válvula de retenção pode estar fisicamente presa em uma posição parcialmente fechada. Este gargalo não intencional restringe artificialmente o fluxo de fluido. Conseqüentemente, as bombas do sistema devem consumir muito mais energia elétrica para empurrar o fluido para além da obstrução. Isso leva diretamente à diminuição da eficiência do sistema, ao aumento vertiginoso dos custos de serviços públicos e a um alto risco de cavitação da bomba.
Principais causas de falha e tendências do setor
A manutenção industrial moderna está passando por uma grande mudança. Os gerentes de fábrica estão se afastando rapidamente de modelos obsoletos de execução até a falha. Impulsionadas por regulamentações ambientais mais rigorosas sobre emissões fugitivas e pelo custo exorbitante do tempo de inatividade não planejado, as instalações agora adotam a manutenção preditiva. Os engenheiros implantam cada vez mais sensores de monitoramento acústico para detectar microanomalias na dinâmica do fluxo muito antes que ocorra uma falha física. Essa tendência orientada por dados ressalta exatamente por que as equipes técnicas devem identificar as causas básicas das falhas nos pipelines.
Dimensionamento e seleção inadequados
Na minha experiência em consultoria em tubulações industriais, o dimensionamento incorreto é o principal contribuinte entre as causas de falhas nas válvulas de retenção . Um erro de aquisição surpreendentemente comum é seguir o caminho preguiçoso. Os engenheiros simplesmente combinam o tamanho da válvula diretamente com o tamanho nominal da tubulação sem calcular o coeficiente de fluxo específico ou a velocidade real do fluido. Se uma unidade for superdimensionada, a vazão normal não possui energia cinética para manter o disco totalmente levantado contra seu batente. O disco acaba flutuando e vibrando na corrente de fluxo. Esse movimento inquieto leva diretamente à vibração crônica e à rápida destruição dos mecanismos internos das dobradiças.
Detritos, contaminação e incrustações
Os pipelines do mundo real raramente são ambientes imaculados. Com o tempo, flocos de ferrugem, escória de soldagem, areia suspensa e incrustações minerais endurecidas viajam através do fluxo de fluido. Quando essas partículas abrasivas estranhas entram no corpo da válvula, elas ficam facilmente presas entre o disco e a sede usinada. Mesmo um pedaço microscópico de detritos evita a formação de uma vedação nivelada. Em cenários severos, grandes pedaços de detritos prendem fisicamente o disco em uma posição aberta. Isto neutraliza completamente a capacidade do dispositivo de evitar o refluxo.
Instalação e orientação incorretas
Fundamentalmente, estes são dispositivos estritamente direcionais. Se uma equipe de tubulação instalar inadvertidamente uma ao contrário do caminho de fluxo pretendido, isso garante uma parada operacional imediata. Além disso, projetos arquitetônicos específicos determinam orientações físicas rígidas. Uma unidade de estilo oscilante padrão depende muito da gravidade para auxiliar o fechamento do disco. Instalá-lo em um tubo vertical com fluxo descendente torna-o totalmente inútil. Os modelos do tipo elevador geralmente devem ser instalados em linhas perfeitamente horizontais para garantir que o pistão interno assente corretamente por meio da gravidade.
Degradação de elastômero e mola
O desgaste operacional normal é inevitável. No entanto, as condições ambientais adversas aceleram drasticamente o processo de degradação. As variantes com mola dependem da tensão precisa da bobina para fechar o disco logo antes do início do fluxo reverso. A exposição prolongada a vapor de alta temperatura ou produtos químicos altamente corrosivos faz com que essas molas metálicas percam a paciência. Eles se tornam quebradiços e eventualmente quebram ao meio. Materiais de assentamento macios, como elastômeros de PTFE ou EPDM, irão inchar, rachar ou dissolver se forem quimicamente incompatíveis com o meio processado.
Equívocos comuns sobre problemas de sistema
Abordar problemas sistêmicos de pipeline requer a superação de mitos ultrapassados do setor. Esses equívocos frequentemente levam a escolhas inadequadas de aquisição e decisões de manutenção abaixo do ideal.
Quanto maior é sempre melhor mito
Um mito difundido e prejudicial no projeto de tubulações é que a instalação de uma válvula superdimensionada reduz automaticamente a queda de pressão e melhora a eficiência do sistema. Na realidade, componentes superdimensionados falham significativamente mais rápido do que componentes dimensionados adequadamente. Como a velocidade do fluxo em um corpo superdimensionado é muito baixa para manter a aba totalmente aberta, as peças internas vibram continuamente. Este movimento inquieto desgasta prematuramente os pinos da dobradiça e aumenta drasticamente a probabilidade de golpe de aríete grave durante o desligamento da bomba.
A ilusão livre de manutenção
Como esses dispositivos operam automaticamente sem atuadores pneumáticos externos ou sinais de controle elétrico, eles são frequentemente tratados como componentes que você pode instalar e esquecer. Este é um descuido de engenharia perigoso. Embora não exijam ajustes operacionais diários por parte de um técnico, as peças internas suportam imenso estresse físico. Negligenciar as inspeções de rotina permite que pequenos desgastes se transformem silenciosamente em uma explosão catastrófica.
Guia de inspeção passo a passo
Quando surgem sintomas no chão de fábrica, é necessário um processo metódico de inspeção. Você deve determinar o estado exato do equipamento sem comprometer a segurança do trabalhador.
Verificações Visuais e Auditivas
Comece com uma avaliação externa não invasiva enquanto o sistema está operando ativamente. Usando um estetoscópio industrial, ouça atentamente a acústica interna. Batidas rápidas e rítmicas indicam vibração. Um baque pesado e intermitente sugere golpe de aríete. Inspecione visualmente a carcaça externa em busca de ferrugem, corrosão corrosiva ou vazamento de fluido no flange do capô. Verifique sempre se a seta de direção do fluxo inserida no corpo metálico está perfeitamente alinhada com o fluxo real do fluido.
Conduzindo um teste de pressão e fluxo
Para confirmar definitivamente se uma vedação interna está comprometida, é necessário um teste de pressão controlada. Primeiro, isole o segmento da tubulação usando válvulas de bloqueio a montante e a jusante. Em seguida, introduza a pressão do fluido especificamente no lado a jusante da válvula de retenção. Monitore cuidadosamente o manômetro a montante. Se a pressão a montante começar a aumentar de forma constante, ou se você ouvir um fluido sibilando ao passar pelo disco, o mecanismo de assentamento interno está falhando.
Desmontagem e Inspeção Interna
Aviso de segurança: Certifique-se sempre de que a linha esteja totalmente despressurizada, completamente drenada e devidamente travada antes de desaparafusar qualquer corpo que contenha pressão.
Depois de removido e desmontado com segurança em uma bancada com boa iluminação, inspecione sistematicamente os componentes internos. Verifique as superfícies de assentamento do metal usinado quanto a corrosão, arranhões profundos ou trefilação. Examine o pino da dobradiça para ver se há furos alongados, folga excessiva ou aparas de metal. Para modelos assistidos por mola, teste manualmente a tensão da mola e observe atentamente se há sinais de corrosão química ou microfraturas estruturais.
| Área de inspeção | O que observar | Indicação potencial |
| Sede e disco da válvula | Arranhões, corrosão, detritos presos | Vazamento interno, vedação comprometida |
| Pino de dobradiça e rolamentos | Furos alongados, aparas de metal | Vibração da válvula, capacidade de fluxo superdimensionada |
| Mecanismo de Primavera | Perda de tensão, ferrugem, quebra | Fechamento retardado, golpe de aríete severo |
| Interior do corpo da válvula | Descamação, degradação química, desbaste de paredes | Incompatibilidade metalúrgica com mídia |
Guia de solução de problemas: consertando uma unidade com falha
Depois que a inspeção de desmontagem revelar a causa raiz, as equipes de manutenção deverão executar etapas precisas de solução de problemas. O objetivo é restaurar a integridade do sistema de forma rápida e econômica.
Removendo detritos e limpando o assento
Se a inspeção revelar partículas presas causando um pequeno vazamento interno, uma limpeza completa poderá resolver totalmente o problema. Remova cuidadosamente o disco e use um solvente industrial não abrasivo para limpar as superfícies metálicas de assentamento. Evite usar escovas de aço ásperas em sedes de metal usinadas. A escovação abrasiva cria arranhões microscópicos que inevitavelmente levam a vazamentos futuros. Se o sistema apresentar frequentemente detritos particulados, instale um filtro em Y imediatamente a montante para capturar contaminantes.
Substituição de componentes desgastados
Se o corpo de metal pesado estiver estruturalmente sólido, mas os produtos internos estiverem degradados, a reconstrução da unidade é altamente econômica. Substitua as molas metálicas desgastadas por novas que correspondam às especificações exatas de pressão de abertura da unidade original de fábrica. Se os anéis de vedação de elastômero ou as vedações macias parecerem quebradiços, rachados ou quimicamente inchados, troque-os imediatamente. Certifique-se de que os elastômeros de substituição sejam estritamente compatíveis com o meio da tubulação e classificados para a temperatura operacional máxima.
Ajustando os parâmetros do sistema
Se o hardware estiver estruturalmente intacto, mas sofrendo de vibração intensa, o problema está na dinâmica mais ampla do sistema. O componente provavelmente está superdimensionado para a vazão atual. Se a substituição da unidade não for imediatamente viável, os operadores podem, às vezes, resolver as vibrações ajustando as velocidades da bomba através de um inversor de frequência variável. Aumentar intencionalmente a velocidade do fluxo pode empurrar o disco totalmente aberto. Alternativamente, reduzir o diâmetro do tubo imediatamente a montante e a jusante aumenta a velocidade apenas o suficiente para estabilizar a chapeleta.
Melhores práticas para prevenir colapso prematuro
A transição de uma mentalidade reativa de solução de problemas para um projeto de engenharia proativo evita falhas antes que elas se manifestem. Esta abordagem poupa às instalações industriais enormes quantidades de mão-de-obra e recursos de capital.
Dimensionamento preciso baseado na dinâmica do fluxo
Os engenheiros devem dimensionar esses dispositivos direcionais com base no coeficiente de fluxo e nas condições específicas de fluxo, em vez de corresponder preguiçosamente ao tamanho nominal do tubo. O objetivo principal é selecionar um tamanho onde a velocidade normal do fluxo seja forte o suficiente para empurrar o disco totalmente contra seu batente aberto. Isso elimina completamente a vibração interna que destrói os pinos das dobradiças. Utilizar gráficos de dimensionamento do fabricante e software de simulação dinâmica de fluidos durante a fase inicial do projeto é absolutamente crítico.
Escolhendo o tipo e material correto de válvula
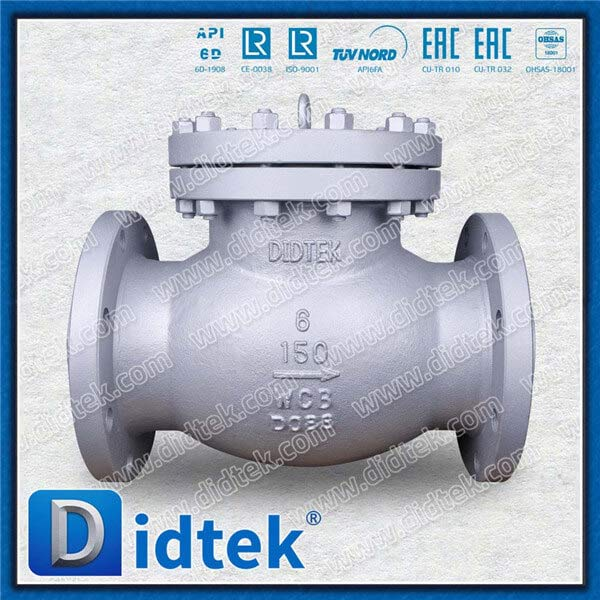
A adequação do projeto arquitetônico e da metalurgia à aplicação específica não é negociável. Ferro fundido ou latão padrão sofrerão erosão rapidamente em aplicações de vapor de alta pressão ou petróleo abrasivo. As instalações devem especificar materiais robustos projetados especificamente para ambientes agressivos. Por exemplo, a integração de uma válvula de retenção de elevação de 6 polegadas e 150LB em aço fundido fornece resistência superior a choque térmico e desgaste em alta velocidade. Construída com um corpo WCB ASTM A216, uma tampa aparafusada para serviço pesado e submetida a rigorosos testes de pressão API 598, esta metalurgia específica supera em anos as alternativas comerciais mais leves.
Implementando um cronograma de manutenção preventiva
Não espere que ocorra uma explosão de emergência antes de inspecionar sua infraestrutura. Estabeleça um cronograma rigoroso de manutenção preventiva baseado fortemente na gravidade da aplicação. Para linhas de água municipais padrão, uma inspeção visual e acústica anual pode ser suficiente. No entanto, as unidades que operam em plantas de processamento químico altamente corrosivas ou em linhas de polpa abrasiva exigem inspeções internas semestrais. Monitorar de perto o desgaste dos assentos e a integridade das molas evita desastres inesperados.
Reparar vs. Substituir: Quando é a hora de comprar um novo equipamento?
Os gerentes de manutenção frequentemente enfrentam uma decisão difícil. Deveriam alocar horas de trabalho caras para reconstruir uma unidade com defeito ou investir capital em uma substituição completa? Fazer a escolha certa requer uma análise cuidadosa e objetiva de custo-benefício.
Quando reparar:
- O corpo metálico externo está completamente livre de rachaduras, corrosão severa ou adelgaçamento estrutural da parede.
- A falha é totalmente isolada de produtos leves substituíveis, como anéis de vedação ou uma única mola desgastada.
- A unidade está dimensionada adequadamente para as condições atuais de fluxo e o problema foi causado por um evento isolado de detritos.
- O custo total de peças de reposição e mão de obra de manutenção é menos da metade do custo de aquisição de uma unidade totalmente nova.
Quando substituir:
- Danos graves à sede: Se uma sede de metal com metal estiver profundamente marcada, muito corroída ou estirada além do que pode ser facilmente lapidada internamente, ela nunca mais vedará corretamente.
- Dimensionamento incorreto: Se a unidade sofre de vibração crônica porque é fundamentalmente superdimensionada, reconstruí-la é um completo desperdício de recursos. Os novos componentes internos falharão com a mesma rapidez. Uma substituição de tamanho adequado é obrigatória.
- Degradação do corpo: Sinais visíveis de rachaduras externas ou corrosão química severa exigem a substituição imediata para evitar uma explosão perigosa de alta pressão.
- Atualizações tecnológicas: Se uma unidade antiquada de estilo oscilante causa constantemente golpes de aríete severos, substituí-la por um modelo moderno e assistido por mola protege todo o sistema de tubulação.
Ignorar os primeiros sinais de alerta de degradação mecânica causa inevitavelmente graves danos ao sistema secundário. Compreender as causas fundamentais garante a longevidade do sistema a longo prazo. Em última análise, a inspeção proativa e o investimento inicial em hardware de alta qualidade e devidamente especificado são sempre mais baratos do que lidar com as consequências do tempo de inatividade de emergência. Se você estiver enfrentando problemas crônicos na tubulação, entre em contato com especialistas em válvulas confiáveis para garantir soluções de dimensionamento personalizadas e atualizar seus sistemas de tubulação para obter um desempenho ideal e sem vazamentos.
O que acontece quando uma válvula de retenção falha?
Uma unidade com falha permite que o fluxo reverso, comumente conhecido como refluxo, percorra o sistema de tubulação sem controle. Esta inversão perigosa faz com que as bombas centrífugas girem para trás, causando graves danos mecânicos e queima dos motores. Ele contamina fluidos de processo sensíveis, drena inesperadamente tanques de retenção elevados e causa graves danos estruturais à tubulação por meio das ondas de choque cinéticas do golpe de aríete.
Uma válvula de retenção pode falhar ao fechar?
Sim. Embora estatisticamente menos comum do que falhar na posição aberta, uma unidade pode falhar absolutamente na posição fechada. Isso normalmente acontece se o pino da dobradiça interna emperra inteiramente devido à corrosão severa, a mola de tensão emperra ou um grande pedaço de detritos bloqueia fisicamente a abertura do disco. Quando uma válvula falha ao fechar, ela interrompe completamente o fluxo direto do sistema. Isso interrompe as bombas e causa sobrepressurização imediata e perigosa a montante.
Como saber se uma válvula de retenção está vazando internamente?
Os sinais de vazamento interno costumam ser sutis no início. Você pode notar que a bomba do sistema liga com muito mais frequência do que o normal apenas para manter a pressão basal. Este fenômeno é conhecido como ciclo curto. Outros indicadores reveladores incluem mudanças incomuns de temperatura na tubulação a montante, à medida que o fluido quente ou frio a jusante flui para trás. Uma queda constante e inexplicável na pressão geral do sistema imediatamente após a bomba ser desligada é um sinal de alerta definitivo.
Quanto tempo deve durar uma válvula de retenção industrial?
A vida útil funcional de uma unidade industrial depende muito da aplicação específica, do meio fluido, da seleção metalúrgica e do rigor do cronograma de manutenção. Sob condições ideais de vazão, uma válvula industrial de tamanho adequado e de alta qualidade dura facilmente de 5 a 10 anos ou mais. No entanto, a exposição contínua a produtos químicos agressivos, golpe de aríete severo ou vibração crônica devido ao dimensionamento inadequado reduz drasticamente essa vida útil para apenas alguns meses.
Como você testa uma válvula de retenção quanto a vazamentos?
O teste de vazamentos requer o isolamento da válvula do fluxo principal do processo usando válvulas de bloqueio de isolamento a montante e a jusante. Uma vez isolado, você introduz fluido pressurizado estritamente no lado a jusante do componente. Ao monitorar um manômetro instalado no lado a montante, você pode verificar a integridade da vedação. Se o manômetro a montante registrar um aumento de pressão ou se o fluido vazar visivelmente de uma porta de sangria a montante, o mecanismo de assentamento interno estará comprometido e exigirá manutenção imediata.
Uma válvula de retenção pode ser instalada verticalmente?
A orientação de instalação depende inteiramente do projeto mecânico específico da válvula. Os modelos em linha com mola geralmente podem ser instalados em qualquer orientação, incluindo linhas verticais com fluxo ascendente ou descendente, porque a mola fornece a força de fechamento. No entanto, os tipos tradicionais de balanço e os tipos de elevação por gravidade nunca devem ser instalados em linhas verticais com fluxo descendente. A gravidade simplesmente abrirá o disco, tornando o mecanismo de prevenção de refluxo completamente inútil.
 Português


